
समाप्त ग्रेनाइट मेसिन उपकरण ओछ्यानको दीर्घकालीन शुद्धता धेरै हदसम्म कच्चा ढुङ्गाको खाली ठाउँ चयन गरिएको क्षणमा निर्धारण गरिन्छ। धेरै परियोजनाहरू पछिल्ला चरणमा मेसिनिङको क्रममा सटीक बहाव, स्थानीय विकृति, वा अचानक क्र्याकिंगबाट ग्रस्त हुन्छन्। मूल कारण प्रायः ल्यापिङ प्रक्रिया होइन, तर खाली छनोटको क्रममा अपर्याप्त निरीक्षण हो। धेरै खरीददारहरूले आन्तरिक खनिज संरचना, सूक्ष्म-फ्र्याक्चर र तनाव अवस्थाहरू जस्ता लुकेका सूचकहरूलाई बेवास्ता गर्दै ढुङ्गाको सतहको रंगद्वारा मात्र न्याय गर्छन्। दोषहरू फिनिश मेसिनिङ चरणमा मात्र पत्ता लगाइन्छ, जसको परिणामस्वरूप महँगो ढिलाइ र भौतिक क्षति हुन्छ। ग्रेनाइट मेसिन उपकरण ओछ्यानहरू निर्माण गर्न खाली छनोट, अयस्क स्रोत स्क्रिनिङ, आन्तरिक दोष पत्ता लगाउने र भौतिक सम्पत्ति नमूना परीक्षणहरू कभर गर्ने मूल्याङ्कन मापदण्डको पूर्ण सेट आवश्यक पर्दछ।
अयस्क स्रोतले खाली गुणस्तरको लागि पहिलो चेकपोइन्टको रूपमा काम गर्दछ। सबै कालो ग्रेनाइट अल्ट्रा-प्रिसिजन मेसिन टूल बेडहरू निर्माण गर्न उपयुक्त हुँदैनन्। विभिन्न नसाहरूबाट चट्टानका शरीरहरूमा खनिज कण अनुपात र अशुद्धता सामग्रीमा धेरै भिन्नता हुन्छ। केही अयस्क निकायहरूमा अभ्रक र फेल्डस्पारको उच्च अनुपात हुन्छ, जसले गर्दा आन्तरिक क्रिस्टलहरू बीच कमजोर बन्धन बलको साथ सामग्री अपेक्षाकृत नरम हुन्छ। यस्तो सामग्रीले मेसिनिङको क्रममा अन्न बगाउँछ। दीर्घकालीन कार्यशाला तापमान उतार-चढ़ाव र सूक्ष्म-कम्पन अन्तर्गत, यसको सतह खुरदरापन निरन्तर बिग्रन्छ। ZHHIMG ले स्थिर अयस्क नसहरूबाट उच्च-घनत्व कालो ग्रेनाइट छनौट रूपमा स्रोत गर्दछ। चट्टान बाक्लो र एकसमान छ जसमा उचित क्वार्ट्ज अनुपात र कडा रूपमा अन्तर्निहित खनिज क्रिस्टलहरू छन्। यसले खाली ठाउँलाई अन्तर्निहित कम थर्मल विस्तार र उच्च कठोरता प्रदान गर्दछ, सुरुदेखि नै सामग्रीको असंगतताको कारणले हुने परिशुद्धता जोखिमहरूलाई हटाउँछ।
दृश्य निरीक्षणले स्पष्ट सतह दोषहरू मात्र पत्ता लगाउन सक्छ र ढुङ्गा भित्र लुकेका आन्तरिक समस्याहरू पहिचान गर्न सक्दैन। अदृश्य आन्तरिक माइक्रोक्र्याकहरू, इन्टरलेयरहरू र रिक्तताहरूले खाली ठाउँहरूको लागि सबैभन्दा ठूलो खतराहरू प्रतिनिधित्व गर्दछ। यी दोषहरू ढुङ्गा भित्र गहिरो गाडिएका हुन्छन् र प्रारम्भिक काट्ने चरणमा पत्ता नलाग्ने रहन्छन्। यद्यपि, पछिल्ला काट्ने, रफ ग्राइन्डिङ, साथै दीर्घकालीन मेकानिकल लोडिङ र मेसिन उपकरणहरूको वैकल्पिक तापक्रम चक्रको समयमा दरारहरू बिस्तारै विस्तार हुनेछन्, जसले ओछ्यानको सन्दर्भलाई प्रत्यक्ष रूपमा क्षति पुर्याउँछ। हाम्रो कारखानामा खाली ठाउँहरू आइपुगेपछि, हामी आन्तरिक फ्र्याक्चरहरू र विषम इन्टरलेयरहरूको स्थिति पूर्ण रूपमा चिन्ह लगाउन अल्ट्रासोनिक दोष पत्ता लगाउने माध्यमबाट प्रत्येक रफ ब्लकको पूर्ण-क्षेत्र स्क्यानिङ गर्छौं। प्रवेश गर्ने दरारहरू वा ठूला खुकुलो इन्टरलेयरहरू भएका खाली ठाउँहरू सिधै अस्वीकार गरिन्छ। साना स्थानीय दोषहरूको लागि, हामी तिनीहरू तनाव-वाहक क्षेत्रहरूमा छन् वा ओछ्यानको काम गर्ने सतहहरूलाई सन्दर्भमा राख्छौं कि दोषपूर्ण खण्ड हटाउने वा सम्पूर्ण खाली ठाउँ खारेज गर्ने निर्णय गर्न।
भौतिक सम्पत्ति परीक्षणको नमुना लिने कामले खाली छनोटको मूल बनाउँछ। घनत्व, थर्मल विस्तार गुणांक र लोचदार मोड्युलस एउटै रफ ब्लकको विभिन्न क्षेत्रहरूमा उतारचढाव हुन सक्छ। केवल ब्याच अयस्क रिपोर्टहरूको आधारमा सामग्रीको गुणस्तरको न्याय गर्नु अपर्याप्त छ। ZHHIMG ले भौतिक सम्पत्ति परीक्षणको लागि खाली ठाउँहरूको गैर-मेशिन गरिएको आरक्षित क्षेत्रहरूबाट नमूनाहरू लिन्छ, घनत्व (लगभग 3100kg/m³), थर्मल विस्तार गुणांक, पानी अवशोषण र लोचदार मोड्युलस सहित प्रमुख सूचकहरूमा ध्यान केन्द्रित गर्दै। पानी अवशोषण विशेष ध्यानको योग्य छ। उच्च पानी अवशोषण भएको ढुङ्गामा प्रशस्त छिद्रहरू हुन्छन्। यसले परिवेशको आर्द्रता परिवर्तन हुँदै जाँदा बिस्तारै ओसिलोपन अवशोषित गर्दछ र छोड्छ, जसले गर्दा क्रमिक मात्रा विस्तार र संकुचन हुन्छ र सन्दर्भ बहाव ट्रिगर हुन्छ। स्थिर र योग्य भौतिक प्यारामिटरहरू भएका खाली ठाउँहरू मात्र काट्न अगाडि बढ्न सक्छन्।
खाली ठाउँहरूको आन्तरिक तनाव अवस्थालाई सजिलै बेवास्ता गरिन्छ। प्राकृतिक ग्रेनाइट भूमिगत तहको दबाबमा बन्छ। खानी र काट्ने कामले मूल जियोस्ट्रेस छोड्छ र खाली ठाउँ भित्र अवशिष्ट तनाव छोड्छ। यदि खाली ठाउँले पर्याप्त बुढ्यौली उपचारबाट गुज्रिएको छैन भने, कुनै न कुनै मेसिनिङमा पर्याप्त सामग्री हटाइएपछि तनाव पुन: वितरण हुनेछ। यसले कम्पोनेन्टको ढिलो झुकाउने विकृति निम्त्याउँछ र पहिलेको ल्यापिङमा प्राप्त समतलतालाई द्रुत रूपमा अमान्य बनाउँछ। ZHHIMG ले अवशिष्ट आन्तरिक तनाव छोड्न चयन गरिएका खाली ठाउँहरूमा लामो प्राकृतिक बुढ्यौली लागू गर्दछ, त्यसपछि माध्यमिक पुन: निरीक्षण गरिन्छ। भारी मेसिन बेडहरूको ठूलो-टनेज खाली ठाउँहरूको लागि बुढ्यौली चक्र तदनुसार विस्तार गरिएको छ, फिनिश मेसिनिङ पछि कुनै सहज विकृति सुनिश्चित गर्दै।
खाली ज्यामिति र मेसिनिङ भत्ता योजनाले पनि सामग्री छनोटमा सहयोगी बुँदाहरू हुन्। रफ ब्लकहरूको आकार निर्धारण गर्दा, काट्ने, रफ ग्राइन्डिङ, बुढ्यौली र फाइन ल्यापिङमा सामग्रीको क्षतिको लागि उचित मेसिनिङ भत्ता आरक्षित गर्नुपर्छ। अपर्याप्त भत्ताको अर्थ रफ मेसिनिङको क्रममा लुकेका दोषहरू फेला परेपछि सम्पूर्ण खाली ठाउँ खारेज गरिनेछ। अत्यधिक भत्ताले प्रशोधन लागत र तनाव रिलीज चक्र बढाउँछ। थप रूपमा, रफ ब्लकहरूको मौसमी बाहिरी तहहरूबाट बच्नुपर्छ। अयस्क निकायहरूको सतह तह दीर्घकालीन वातावरणीय क्षरणबाट ढिलो हुन्छ र मेसिन बेडहरूको सन्दर्भ कार्य सतहको रूपमा कहिल्यै प्रयोग गर्नु हुँदैन। 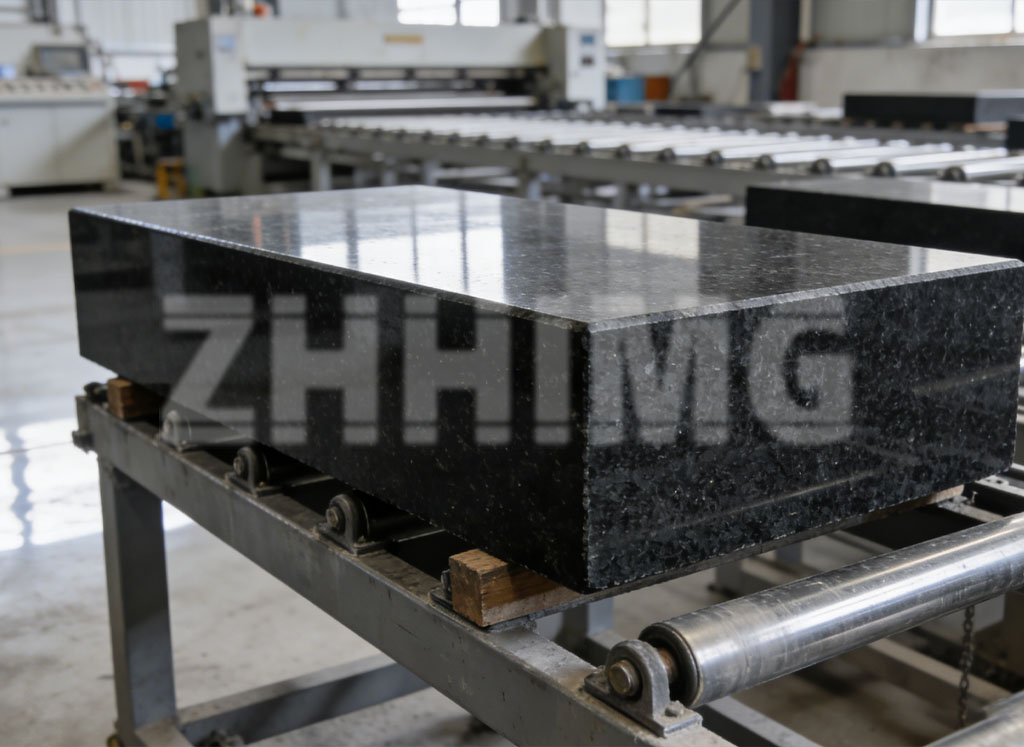
धेरै ग्राहकहरू एउटा सामान्य गलत धारणामा फस्छन्: खाली कठोरतामा मात्र ध्यान केन्द्रित गर्दै। कठोरता महत्त्वपूर्ण भए तापनि, मेसिन उपकरण बेडहरूको लागि खाली ठाउँहरूलाई सबै भौतिक सूचकहरूको सन्तुलित प्रदर्शन आवश्यक पर्दछ। उच्च कठोरता तर कमजोर थर्मल स्थिरता र प्रचुर मात्रामा आन्तरिक फ्र्याक्चर भएको ढुङ्गा अझै पनि सटीक उपकरणको लागि आधारको रूपमा अनुपयुक्त छ। सामग्री चयनको मूल व्यापक प्रदर्शनमा निहित छ: एकल प्यारामिटरको चरम मानको सट्टा एकरूप सामग्री, कम अवशिष्ट तनाव, कम थर्मल विस्तार र उच्च ड्याम्पिंग।
अल्ट्रा-प्रिसिजन कम्पोनेन्टहरू निर्माण गर्ने वर्षौंको अनुभवलाई आधार मानेर, ZHHIMG ले पूर्ण खाली मूल्याङ्कन प्रणाली स्थापना गरेको छ। मेसिन टूल बेड, ग्यान्ट्री फ्रेम र निरीक्षण प्लेटफर्महरूको लागि योग्य ग्रेनाइट खाली ठाउँहरू अयस्क स्रोत चयन, अल्ट्रासोनिक दोष पत्ता लगाउने, भौतिक नमूना र तनाव बुढ्यौली मार्फत चरणबद्ध रूपमा स्क्रिन गरिन्छ। ग्रेनाइट बाहेक, हामी परियोजना सञ्चालन अवस्था अनुसार खनिज कास्टिङ र UHPC जस्ता वैकल्पिक आधार सामग्रीहरू तुलना गर्न सक्छौं र ग्राहकहरूको लागि सबैभन्दा उपयुक्त आधार सामग्री समाधान सिफारिस गर्न सक्छौं।
ग्रेनाइट मेसिन टूल बेडहरूको लागि खाली छनोट केवल उपस्थितिमा मात्र नभई अदृश्य आन्तरिक गुणस्तरमा पनि निर्भर गर्दछ। कडा खाली स्क्रिनिङले पछिको प्रशोधनमा स्क्र्यापिङ जोखिमहरूलाई धेरै कम गर्न सक्छ र धेरै वर्षको सेवाको लागि समाप्त बेडहरूको स्थिर ज्यामितीय बेन्चमार्कहरूको ग्यारेन्टी गर्न सक्छ। यसले उपकरणको दीर्घकालीन उच्च-परिशुद्धता सञ्चालनको लागि पूर्व-आवश्यक आधारको रूपमा कार्य गर्दछ।
पोस्ट समय: सेप्टेम्बर-१७-२०२६