
सटीक ग्रेनाइट कम्पोनेन्टहरू ग्राइन्डिङ समाप्त भएपछि, उच्च शुद्धता केवल प्रत्यक्ष एसेम्बली द्वारा स्थिर रूपमा प्राप्त गर्न सकिँदैन। धेरै परियोजनाहरूमा पूर्ण मेसिन एसेम्बली चरणको समयमा हुने बेन्चमार्क ड्रिफ्ट र समतलता क्षति प्रायः ढुङ्गाको अपर्याप्त गुणस्तरको कारणले गर्दा हुँदैन, तर एसेम्बलीमा अनुचित सञ्चालनको कारणले हुन्छ। स्टील र कास्ट आइरन भन्दा फरक, ग्रेनाइटमा उच्च भंगुरता र केन्द्रित स्थानीय भारहरूको लागि संवेदनशीलता हुन्छ। यसको सन्दर्भ कार्य सतह न्यानो-स्तर परिशुद्धतामा पुग्छ; कुनै पनि अनुपयुक्त क्ल्याम्पिङ, असमान बल वा लापरवाह सफाईले शुद्धताको अपरिवर्तनीय क्षति निम्त्याउन सक्छ।
धेरै इन्जिनियरहरूले सजिलै बेवास्ता गर्ने पहिलो चरण पूर्व-एसेम्बली तयारी हो। अनप्याक गरेपछि तुरुन्तै एसेम्बली काम सुरु गर्नु हुँदैन। ग्रेनाइट कम्पोनेन्ट तापक्रम समानीकरणको लागि एसेम्बली कार्यशाला भित्र आराम गर्नुपर्छ ताकि ढुङ्गाको तापक्रम परिवेशको तापक्रमसँग पूर्ण रूपमा मेल खान्छ। यदि ढुङ्गा र वरपरको तापक्रम भिन्नता छ भने, एसेम्बली पछि ढिलो थर्मल विस्तार र संकुचनले सम्पूर्ण मेसिन भित्र लुकेको तनाव सिर्जना गर्नेछ। व्यापक सफाई पनि आवश्यक छ। साधारण कपासको धागो वा कडा स्क्र्यापरहरूले सन्दर्भ सतहहरू नपुग्नुहोस्। फिटिंग सतहहरूमा मलबे र धातुको धुलो कणहरूको अवशेषहरू एक पटक बाँधिएपछि जमिनको सतहमा थिचिनेछ, स्थायी खरोंचहरू छोड्नेछ र सन्दर्भ विमानलाई क्षति पुर्याउनेछ। ZHHIMG ले यस्ता प्रारम्भिक जोखिमहरूबाट बच्न डेलिभर गरिएका उत्पादनहरूसँग विशेष सफाई उपभोग्य वस्तुहरू र सञ्चालन दिशानिर्देशहरू प्रदान गर्दछ।
ग्रेनाइट एसेम्बलीको लागि पोजिसनिङ र क्ल्याम्पिङ समाधानहरू मुख्य नियन्त्रण बिन्दुहरू हुन्। कडा फिक्स्चरहरू कहिल्यै पनि ढुङ्गाको छेउको किनाराहरू वा सिधै काम गर्ने सतहहरूलाई सन्दर्भ गर्न प्रयोग गर्नु हुँदैन। ग्रेनाइटले उत्कृष्ट कम्प्रेसन प्रतिरोध तर कमजोर कतरनी र प्रभाव प्रतिरोधको गर्व गर्दछ। भारी एकल-बिन्दु क्ल्याम्पिङले सजिलैसँग अदृश्य माइक्रोक्र्याकहरू ट्रिगर गर्दछ जुन समयसँगै बिस्तारै विस्तार हुन्छ र बेन्चमार्क विकृति निम्त्याउँछ। परिपक्व उद्योग अभ्यासहरूले भारहरू फैलाउन समान रूपमा वितरित बहु-बिन्दु समर्थन संरचनाहरूसँग नरम-सम्पर्क समर्थनहरू अपनाउँछन्, अतिरिक्त एसेम्बली तनाव परिचय नगरी ग्रेनाइटलाई स्वतन्त्र र आरामदायी अवस्थामा राख्छ। सबै समर्थन बिन्दुहरूको स्थितिलाई ओभरह्याङ्गिङ सेक्सनहरूबाट बच्न र आत्म-तौलको कारणले हुने झुकाउने विकृति रोक्न पूर्व-गणना आवश्यक पर्दछ।
बन्धनलाई पनि क्रमिक प्रक्रिया चाहिन्छ। जब ग्रेनाइट कम्पोनेन्टहरू धातुको आधार, गाइड रेल र एयर बेयरिङ एसेम्बलीहरूसँग जोडिएका हुन्छन्, बोल्टहरूलाई एकै पटकमा पूर्ण टर्कमा कस्न सकिँदैन। विकर्ण चरण-दर-चरण कसाइ अपनाउनु पर्छ, समतलता परिवर्तनहरूको निरन्तर निगरानी गर्दै टर्कलाई क्रमिक रूपमा लागू गर्दै। धातु र ग्रेनाइट थर्मल विस्तार विशेषताहरूमा भिन्न हुन्छन्। तापमान भिन्नता अन्तर्गत दुई सामग्रीहरू बीचको पारस्परिक तान्नबाट रोक्नको लागि क्षतिपूर्ति संरचनाहरू डिजाइन चरणमा आरक्षित गर्न आवश्यक छ, जसले ग्रेनाइटमा निरन्तर अतिरिक्त तनाव दिन्छ। एसेम्बलीको समयमा माउन्टिंग प्वालहरू पङ्क्तिबद्ध गर्न ग्रेनाइट सन्दर्भ भागहरू प्राइ वा धकेल्न बाध्य पार्न निषेध गरिएको छ, किनकि यस्तो क्रूर पङ्क्तिबद्धताले ढुङ्गा भित्र अवशिष्ट तनावलाई लक गर्दछ।
एसेम्बली गर्दा वातावरणीय संरक्षण अपरिहार्य छ। स्थिर-तापमान मापन कक्ष बाहिर पनि, सन्दर्भ सतहहरूमा पिस्ने फोहोर र धातुका चिप्स खस्नबाट बच्न एसेम्बली क्षेत्रलाई धुलो-मुक्त राख्नुपर्छ। ह्यान्डलिङ र फहराउने क्रममा पूर्व-डिजाइन गरिएको लिफ्टिङ पोइन्टहरूसँग लचिलो स्लिङहरू प्रयोग गर्नुपर्छ; चिपिङ र किनाराको क्षति रोक्नको लागि स्टीलको तारको डोरीले ढुङ्गाको सतहलाई सिधै छुन सक्दैन। एयर बेयरिङ मोड्युलहरू र अप्टिकल कम्पोनेन्टहरूको एसेम्बली आवश्यक पर्ने ग्रेनाइट प्लेटफर्महरूको लागि, कर्मचारीहरूले सन्दर्भ कार्य सतहहरूमा सिधै पाइला राख्नबाट जोगिनुपर्छ। यदि काम गर्ने अवस्थामा पहुँच अनिवार्य छ भने, शरीरको तौल वितरण गर्न र स्थानीय ओभरलोड रोक्न विशेष सुरक्षात्मक म्याटहरू राख्नु पर्छ। 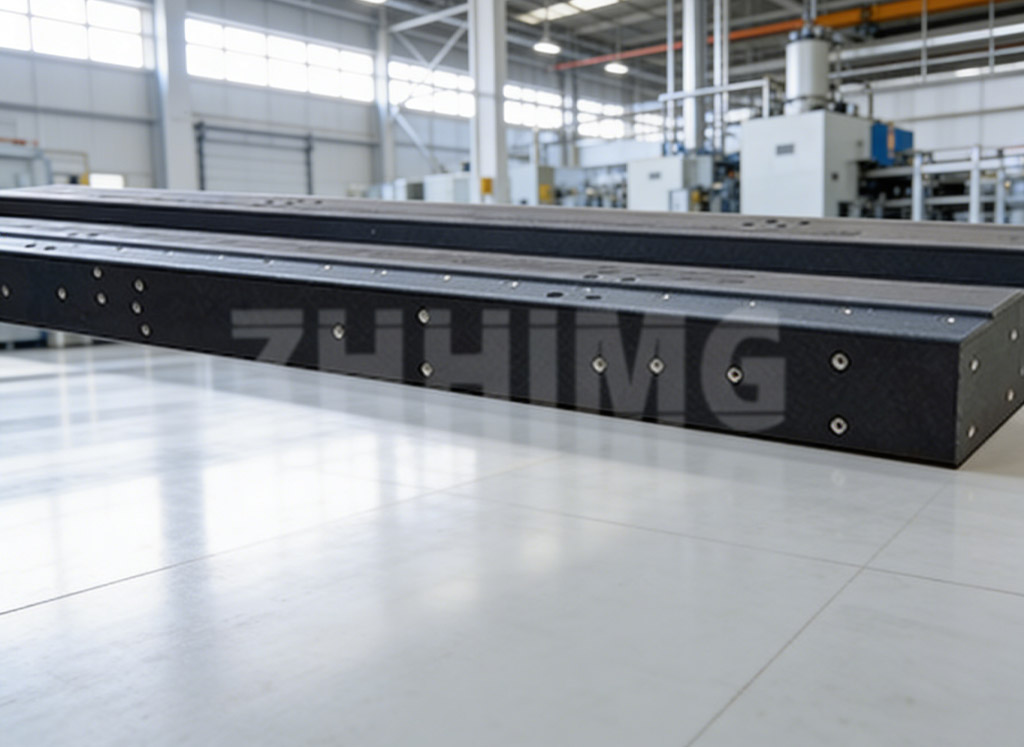
एसेम्बली पूरा हुनुको अर्थ तुरुन्तै कमिसन गर्नु होइन। आराम गर्ने र पुन: निरीक्षण गर्ने चरण आरक्षित गर्नुपर्छ। सबै कनेक्टरहरू पूर्ण रूपमा बाँधिएपछि, एसेम्बलीको समयमा उत्पन्न हुने अस्थायी तनावलाई मुक्त गर्न केही समयको लागि आराम गरिन्छ, त्यसपछि उच्च-परिशुद्धता उपकरणहरू प्रयोग गरेर समतलता र सीधापनको पुन: मापन गरिन्छ। यदि शुद्धता बहाव पत्ता लाग्यो भने, बोल्टहरूलाई जबरजस्ती कसेर यसलाई सच्याउन सकिँदैन। समर्थन र फिटिंग अवस्थाहरू निरीक्षण गर्न र एसेम्बली योजना पुन: समायोजन गर्न विच्छेदन आवश्यक छ। धेरै ग्राहकहरू अनलाइन उपकरणहरू राख्न र आराम गर्ने र पुन: परीक्षण छोड्न हतार गर्छन्। बेन्चमार्क विकृति पूर्ण मेसिन कमिसनको समयमा मात्र पत्ता लाग्छ, जसले गर्दा अत्यधिक उच्च पुन: कार्य लागत हुन्छ।
छोटकरीमा भन्नुपर्दा, सटीक ग्रेनाइट कम्पोनेन्टहरू जम्मा गर्ने मुख्य सिद्धान्त भनेको बाह्य बल हस्तक्षेपलाई कम गर्नु र अतिरिक्त तनावको परिचयबाट बच्नु हो। ग्रेनाइटले अनुचित बाह्य बल र कडा सतहको क्षतिबाट मुक्त हुँदा मात्र उत्कृष्ट आयामी स्थिरता प्रदान गर्दछ। स्थिर-तापमान आराम र लचिलो समर्थनदेखि चरणबद्ध रूपमा बन्धन र पूरा भएपछि पुन: निरीक्षणसम्म, प्रत्येक एसेम्बली विवरणले ढुङ्गाको अन्तर्निहित उच्च-परिशुद्धता बेन्चमार्कलाई सुरक्षित गर्दछ। धेरै परियोजनाहरूबाट समृद्ध अनुभवलाई आकर्षित गर्दै, ZHHIMG ले उत्पादन डेलिभरी अघि ग्राहकहरूको उपकरण रेखाचित्र अनुसार एसेम्बली सिफारिसहरू प्रदान गर्दछ, ग्राहकहरूलाई एसेम्बलीको समयमा सटीकता सुरक्षित राख्न र पूर्ण मेसिनहरूको स्थिर दीर्घकालीन सञ्चालनको ग्यारेन्टी गर्न मद्दत गर्दछ।
पोस्ट समय: सेप्टेम्बर-१४-२०२६